Vous avez déjà entendu un client dire… « Je viens de commencer à percer et j’ai entendu une fissure » ou « Je sciais et du plastique fondu (copeaux) a arrêté la lame » ou « Mon service d’inspection a trouvé des fissures dans toutes mes pièces ».
Je peux même vous dire ce que l’« usine » a probablement répondu… « Ils utilisaient une dimension de foret inadaptée, ou une vitesse d’avance inadaptée, ou encore une lame de scie inadaptée, ou bien ils auraient dû recuire le matériau entre les différentes opérations. »
Nous avions l’habitude de dire cela jusqu’à ce que nous ayons récemment aidé un client qui demandait une barre GL30 de 4 pouces de diamètre d’une autre usine. Regardez les résultats de la KT820GF30 de Drake, d’un diamètre de 4 pouces, et de la 450GL30 d’une autre personne, exécutées consécutivement sur la même machine avec le même programme et le même outillage.
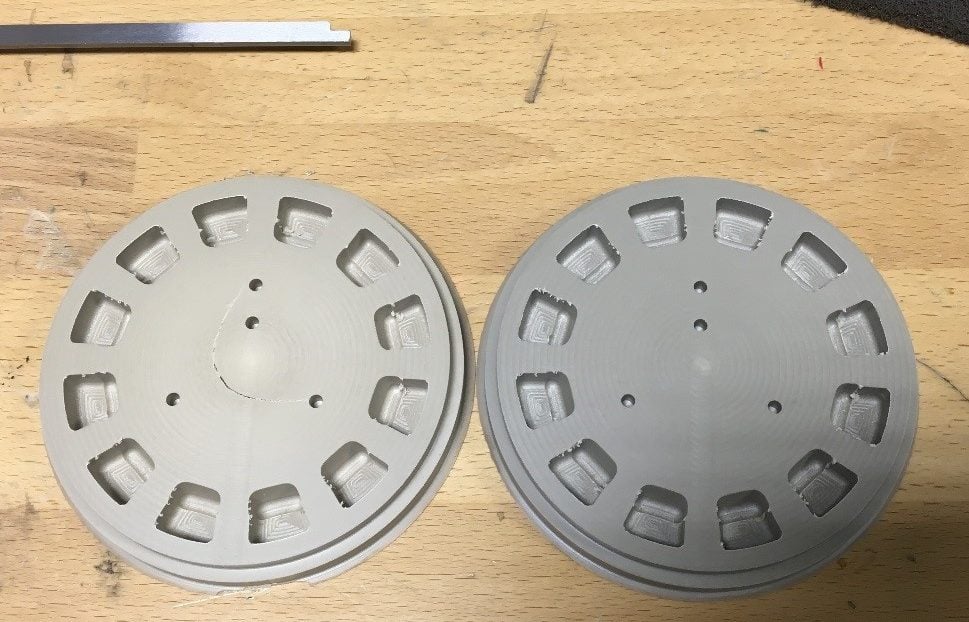
Je n’y crois toujours pas… Regardez la vidéo de nos gars en train d’exécuter des pièces. https://www.youtube.com/watch?v=6CTtlMjOIa4
La bonne nouvelle est que nous avons pu récupérer les pièces puisque la pièce finie avait un diamètre intérieur suffisamment grand.
Pourquoi cette différence ?
Le traitement par extrusion de matériaux résistants aux hautes températures, tels que le PEEK, nécessite un processus minutieux, notamment des vitesses très lentes, car le polymère fondu doit refroidir depuis sa température de fusion, supérieure à 338 °C, jusqu’à la température ambiante. Ce gradient de température crée des contraintes thermiques très élevées dans le matériau. Si l’on combine ces contraintes thermiques avec les pressions d’extrusion et les contraintes de cristallisation qui sont inhérentes aux matériaux semi-cristallins comme le PEEK, on obtient un véritable défi en matière de traitement. Ajoutez maintenant des renforts comme la fibre de verre et/ou de carbone qui réduisent la ténacité (élongation) et vous obtenez une tempête parfaite. Le temps a prouvé… « Un traitement d’extrusion moins qu’idéal ne peut être surmonté par un recuit après extrusion ».
L’approche adoptée par Drake pour l’ensemble de nos procédés d’extrusion, ainsi que nos décennies d’expérience dans la transformation du Torlon, nous ont permis de déterminer la combinaison optimale de températures de fusion, de pressions et de débits afin de produire les pièces en PEEK de grand diamètre à faible contrainte les plus faciles à usiner qui soient, et ce, partout dans le monde.
Quel rôle joue le choix du polymère ?
Notre expérience montre que les Grades KT PEEK de Solvay offrent des avantages en termes de mise en œuvre, en particulier lors de la transformation de barres rondes de grand diamètre et de plaques à section plus épaisse. Le poids moléculaire plus élevé et la distribution plus large des poids moléculaires offrent une meilleure ténacité/résistance à l’impact pour supporter les contraintes associées au processus d’extrusion. À titre d’exemple, Drake fabrique des barres rondes en PEEK renforcé de carbone sous les marques Victrex et Solvay ; toutefois, le PEEK Victrex CA n’est proposé que jusqu’à un diamètre de 2,5 cm, tandis que la barre ronde en PEEK KT820CF est extrudée jusqu’à un diamètre de 16,5 cm, et il est prévu d’aller encore plus loin.
Nous avons actuellement en stock des barres rondes de 4, 4,5, 5, 5,5, 6 et 6,5 pouces de diamètre en PEEK vierge, en version naturelle, renforcée à 30 % de fibre de verre et renforcée à 30 % de fibre de carbone.
- Je ne cherche que de petites quantités. Nous les stockons en longueurs de 60 pouces mais nous les couperons à votre longueur si nécessaire.
- Vous préférez ne pas scier des ébauches. Pas de problème, nous pouvons aussi couper des ébauches à l’aide de notre scie Cosan de précision.
- J’utilise déjà la barre ronde de quelqu’un d’autre, mais je cherche un matériau de meilleure qualité. Vous fournissez les détails et nous fournissons l’échantillon.